

ढलाई में जलने के कारण होने वाले दोष: पहचान, कारण और रोकथाम
2026-09-19 12:29I. बर्न-ऑन क्या है?
बर्न-ऑन ढलाई में होने वाले सबसे आम दोषों में से एक है। इसे आमतौर पर यांत्रिक बर्न-ऑन और रासायनिक बर्न-ऑन में विभाजित किया जाता है। व्यवहार में, बर्न-ऑन अक्सर यांत्रिक और रासायनिक बर्न-ऑन का संयुक्त परिणाम होता है।
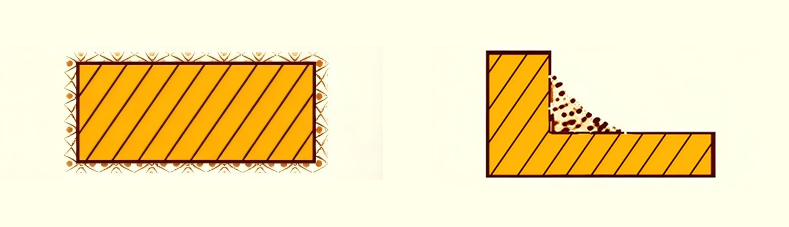
यांत्रिक बर्न-ऑन। इसे धातु प्रवेश बर्न-ऑन भी कहा जाता है। यह तब होता है जब पिघली हुई धातु या धातु ऑक्साइड केशिका क्रिया या गैसीय प्रवेश के माध्यम से सांचे के रेत के कणों के बीच के अंतराल में प्रवेश कर जाते हैं, जिससे ढलाई की सतह पर धातु और रेत के कणों के यांत्रिक रूप से मिश्रित कणों की एक चिपकी हुई परत बन जाती है। बर्न-ऑन परत को खुरचने पर धात्विक चमक देखी जा सकती है। यांत्रिक बर्न-ऑन में एक स्पंज जैसी सतह ढलाई से मजबूती से जुड़ी होती है। यह अधिकतर उन क्षेत्रों में दिखाई देता है जहां तीव्र तापीय भार पड़ता है और सांचे की सघनता कम होती है, जैसे कि फाटकों और उभारों के पास, भारी भाग, भीतरी कोने और ढलाई के खांचे।
रासायनिक अपघर्षण। धातु ऑक्साइड, रेत और मिट्टी की परस्पर क्रिया से निर्मित कम गलनांक वाले यौगिकों की एक परत ढलाई की सतह के कुछ हिस्से या पूरी सतह पर चिपक जाती है। अपघर्षण परत अत्यधिक कठोर होती है और ढलाई की सतह से मज़बूती से जुड़ी होती है। इसे शॉट ब्लास्टिंग या ग्रिट ब्लास्टिंग से नहीं हटाया जा सकता और इसे अपघर्षक पहियों से घिसकर ही हटाया जा सकता है। रासायनिक अपघर्षण आमतौर पर सांचों और कोर के भारी भागों और अति-तापमान वाले क्षेत्रों में होता है।
थर्मल बर्न-ऑन: ढलाई की सतह पर सिंटर्ड कांच जैसी मोल्ड रेत की एक पतली परत चिपक जाती है, जो अक्सर मोल्ड के अत्यधिक गर्म क्षेत्रों में पाई जाती है। इस बर्न-ऑन परत में कोई धातु प्रवेश नहीं करती, इसलिए इसे साफ करना आसान है।
सतह की खुरदरापन। पिघली हुई धातु का सतह पर मौजूद रेत के कणों के बीच के अंतराल में हल्का प्रवेश, यांत्रिक जलन की प्रारंभिक अवस्था को दर्शाता है। इसकी विशेषता ढलाई की खुरदरी सतह है। खुरदरी परत की गहराई लगभग रेत के कणों के आकार के बराबर होती है, जबकि ढलाई की सतह की धातु रेत के कणों के साथ नहीं जुड़ी होती है। यह आमतौर पर कच्ची रेत के सांचों की ऊपरी सतह और सूखी रेत के सांचों में बिना परत वाले या बहुत पतली परत वाले क्षेत्रों में होता है, और अक्सर इसके साथ रेत के कण, चूहे की पूंछ जैसी संरचनाएं और पपड़ी भी दिखाई देती हैं।
II. जलने के निशान की पहचान कैसे करें
मौके पर जांच के लिए दृश्य निरीक्षण विधि अपनाई जाती है। जलने के निशान को अन्य दोषों से पहचानना अपेक्षाकृत आसान है, जबकि विभिन्न प्रकार के जलने के निशानों में अंतर करना कठिन है, विशेषकर रासायनिक और यांत्रिक जलने के निशानों में। ये दिखने में समान होते हैं, इनके अधिकांश मूल कारण एक जैसे होते हैं, ये एक दूसरे के लिए आवश्यक होते हैं और एक दूसरे को बढ़ावा देते हैं, और सफाई के दौरान दोनों में धात्विक चमक दिखाई देती है। सामान्यतः, थर्मल जलने के निशान में कोई धातु नहीं होती, यह अक्सर कांच जैसा और पतला दिखाई देता है, ज्यादातर मिट्टी से बंधे रेत के सांचों में होता है और इसे आसानी से साफ किया जा सकता है। सतह की खुरदरापन में आमतौर पर रेत के कण नहीं होते या केवल हल्का-फुल्का स्थानीय जलने का निशान होता है। रासायनिक जलने के निशान मिट्टी की रेत या जल कांच की रेत में आम हैं और इन्हें हटाना बेहद मुश्किल होता है, जिसके लिए अपघर्षक व्हील ग्राइंडिंग की आवश्यकता होती है। यांत्रिक जलने के निशान सभी प्रकार के रेत के सांचों में हो सकते हैं, स्पंज जैसी सतह दिखाई देती है, और इसे शॉट या ग्रिट ब्लास्टिंग द्वारा साफ किया जा सकता है, हालांकि कभी-कभी ग्राइंडिंग की आवश्यकता होती है। राल से बंधे रेत के सांचों में जलने के निशान आमतौर पर यांत्रिक जलने के निशान होते हैं।
III. जलने की प्रक्रिया का निर्माण
मोल्डिंग और कोर रेत के कणों का आकार बहुत मोटा है।
मोल्ड और कोर की कम या असमान सघनता।
मोल्ड और कोर पर कोटिंग की खराब गुणवत्ता, कोटिंग की असमान मोटाई या कोटिंग का छिलना।
अत्यधिक उच्च तापमान और उच्च ऊंचाई पर धातु डालने से पिघली हुई धातु का गतिशील दबाव बहुत अधिक हो जाता है।
कोप या पोरिंग बेसिन की अधिक ऊंचाई के कारण पिघली हुई धातु का स्थैतिक दबाव बहुत अधिक हो जाता है।
मोल्डिंग और कोर रेत में अत्यधिक मिट्टी, बाइंडर या फ्यूसिबल एडिटिव्स की उपस्थिति के कारण कम दुर्दम्यता और खराब थर्मल चालकता होती है।
मोल्डिंग और कोर सैंड में पुनर्चक्रित रेत का अनुपात अधिक होता है। पुनर्चक्रित रेत में अत्यधिक महीन कण, धूल, जली हुई मिट्टी और धातु-लेपित रेत होती है, जिससे मोल्डिंग रेत का सिंटरिंग तापमान कम हो जाता है।
ढलाई के बाद विलंबित शेकआउट के परिणामस्वरूप ठोस अवस्था में थर्मल बर्न-ऑन हो जाता है, खासकर भारी सेक्शन वाली ढलाई और उच्च गलनांक वाली मिश्र धातु की ढलाई के मामले में।
अच्छी तरलता और कम पृष्ठ तनाव वाली पिघली हुई धातु। उदाहरण के लिए, तांबे की मिश्र धातुओं में अत्यधिक फास्फोरस और सीसा, या ढलाई इस्पात में अत्यधिक फास्फोरस, सिलिकॉन और मैंगनीज।
बिना लेप वाली, खराब गुणवत्ता वाली या असमान मोटाई वाली राल रेत से बने सांचे और कोर। ढलाई के दौरान, रेत के कणों के बीच राल की परतें वाष्पीकृत होकर केशिका नलिकाएं बनाती हैं। स्थैतिक दाब, वाष्प दाब और पृष्ठ तनाव के संयुक्त प्रभाव से, पिघली हुई धातु या धातु वाष्प केशिका नलिकाओं में प्रवेश करती है और यांत्रिक रूप से जल जाती है।
पिघली हुई धातु में मौजूद ऑक्साइड और कम गलनांक वाले यौगिक सांचे की रेत के साथ अभिक्रिया करके फेयालाइट जैसे कम गलनांक वाले पदार्थ बनाते हैं, जो पृष्ठ तनाव को कम करते हैं और पिघली हुई धातु की तरलता को बढ़ाते हैं। केशिका क्रियाविधि के माध्यम से, ये कम गलनांक वाले यौगिक और पिघली हुई धातु रेत के अंतरालों में प्रवेश करते हैं, रेत के कणों को लगातार अपरदित करते हैं, अंतरकणीय अंतरालों को चौड़ा करते हैं और यांत्रिक या रासायनिक अपक्षरण को प्रेरित करते हैं।
गेटिंग सिस्टम और राइजर के अनुचित डिजाइन के कारण मोल्ड और कास्टिंग में स्थानीय रूप से अत्यधिक गर्मी उत्पन्न हो रही है।
कुछ ढलाई मिश्रधातु जिनमें मैंगनीज या क्रोमियम की मात्रा अधिक होती है, उनमें क्षारीय ऑक्साइड बनने की प्रवृत्ति होती है। ये ऑक्साइड अम्लीय सिलिका रेत के साथ अभिक्रिया करके रासायनिक अपघटन उत्पन्न करते हैं।
IV. जलने से प्रभावी बचाव
उच्च अपघटन क्षमता वाली महीन रेत का प्रयोग करें।
पुनर्चक्रित रेत का उपयोग करते समय, अति सूक्ष्म कणों, जली हुई मिट्टी, राख, धातु ऑक्साइड, स्क्रैप धातु, धातु-लेपित रेत और अन्य हानिकारक अशुद्धियों को हटा दें ताकि पुनर्चक्रित रेत की गुणवत्ता में सुधार हो सके। नियमित रूप से उचित मात्रा में नई रेत मिलाते रहें।
जल एक प्रबल ऑक्सीकारक के रूप में कार्य करता है। कच्ची चिकनी रेत की नमी को सख्ती से नियंत्रित करें और सांचे के अंदर अपचायक वातावरण बनाने के लिए कोयले की धूल, डामर और हाइड्रोकार्बन जैसे कार्बनयुक्त पदार्थ मिलाएं। गैस उत्पादन को कम करने के लिए उच्च दबाव वाली मोल्डिंग में कार्बनयुक्त पदार्थों का अपचयन करें।
उच्च गुणवत्ता वाले बेंटोनाइट का उपयोग करें और चिकनी मिट्टी वाली रेत में मिट्टी की मात्रा कम करें।
मोल्डिंग रेत में बाइंडर की उचित मात्रा बनाए रखें, अत्यधिक मात्रा में उपयोग से बचें। रेत के मिश्रण की गुणवत्ता में सुधार करें ताकि रेत के कण बाइंडर की परत से समान रूप से ढके हों और उचित पारगम्यता सुनिश्चित हो, साथ ही मोल्डिंग रेत में गुच्छे बनने से रोकें।
रेत के सांचों की सघनता और सघनता की एकरूपता को बढ़ाएं।
ढलाई और सांचों में स्थानीय रूप से अधिक गर्मी उत्पन्न होने से बचाने के लिए गेटिंग सिस्टम और राइज़र डिज़ाइन करें। यह सुनिश्चित करें कि इनगेट सीधे सांचे की दीवारों से न टकराएं।
एकसमान मोटाई में एंटी-बर्न-ऑन कोटिंग लगाएं। बर्न-ऑन होने की संभावना वाले क्षेत्रों पर कोटिंग की मोटाई आवश्यकतानुसार बढ़ाएं। कोटिंग में गैस उत्पन्न करने वाले, ऑक्सीकरण करने वाले या पिघली हुई धातु और मोल्डिंग रेत के साथ प्रतिक्रिया करने वाले कोई भी पदार्थ नहीं होने चाहिए। ऐसी कोटिंग या फेसिंग रेत का उपयोग करने से बचें जो रासायनिक प्रतिक्रिया के माध्यम से धातु-मोल्ड इंटरफ़ेस पर छिलने योग्य कांच जैसी बर्न-ऑन परतें बनाती हैं (उदाहरण के लिए, लोहे की ढलाई के लिए मोल्डिंग और कोर रेत में हेमेटाइट पाउडर मिलाना)।
पिघली हुई धातु द्वारा सांचों पर लगाए जाने वाले गतिशील दबाव, स्थिर दबाव और ऊष्मीय झटके को कम करने के लिए, डालने के तापमान, डालने की गति और डालने की ऊंचाई को मध्यम रूप से कम करें, और सांचे और डालने वाले बेसिन की ऊंचाई को कम करें।
ढलवा इस्पात जैसी उच्च गलनांक वाली मिश्र धातुओं के शोधन को सुदृढ़ करें। पिघली हुई धातु को शुद्ध करें, ऑक्सीकरण और गैस अवशोषण को कम करें, कम गलनांक वाले चरण बनाने वाले तत्वों (ढलाई इस्पात और ढलवा लोहे में सल्फर और फास्फोरस, कांस्य में फास्फोरस और लेड) को सीमित करें, और पिघली हुई धातु के पृष्ठ तनाव को कम करने और वाष्प दाब को बढ़ाने वाले तत्वों (ढलाई इस्पात और ढलवा लोहे में मैंगनीज और सिलिकॉन, कांस्य में लेड) को नियंत्रित करें। पिघलने के दौरान भट्टी के द्रव को सूखा रखें, रासायनिक जलन पैदा करने वाले फ्लक्स (चूना पत्थर, सोडियम कार्बोनेट पाउडर, फ्लोराइट आदि) का सावधानीपूर्वक उपयोग करें, और पिघली हुई धातु के अति-ऑक्सीकरण को रोकने के लिए अत्यधिक गलनांक तापमान से बचें।
बड़ी और भारी दीवारों वाली ढलाई के लिए, शीतलन को तेज करने और ठोस अवस्था में जलने से बचाने के लिए, ढलाई को थोड़ा पहले ही हिलाकर साफ कर लें।
चिकनी सतह वाले पैटर्न और कोर बॉक्स का उपयोग करें।
क्रोमाइट रेत, जिरकॉन रेत और कृत्रिम गोलाकार रेत जैसी विशेष प्रकार की रेत का प्रयोग करें।
पिघली हुई धातु और सांचे की सामग्री के बीच प्रवेश, तापीय प्रभाव और रासायनिक प्रतिक्रिया के संयोजन से बर्न-ऑन दोष उत्पन्न होते हैं। विभिन्न प्रकार के बर्न-ऑन के निर्माण के नियम अलग-अलग होते हैं। कच्चे रेत की गुणवत्ता, कोटिंग के अनुप्रयोग, सांचे की सघनता और ढलाई मापदंडों पर सख्त नियंत्रण से बर्न-ऑन को प्रभावी ढंग से कम किया जा सकता है और तैयार ढलाई की सतह की गुणवत्ता में सुधार किया जा सकता है।